Produk
Tentang Kami

Dukungan Teknis

Oct. 07, 2026
Bagikan:Tungku sintering sabuk jala banyak digunakan untuk perlakuan panas berkelanjutan pada komponen metalurgi serbuk. Berbeda dengan tungku batch, benda kerja bergerak terus menerus melalui zona proses berbeda pada sabuk jaring tahan panas, memungkinkan pemanasan, sintering, dan pendinginan diintegrasikan ke dalam jalur produksi berkelanjutan.
Namun, memilih dan mengoperasikan tungku sintering sabuk jaring melibatkan lebih dari sekadar menetapkan suhu target. Komposisi material, persyaratan pengikatan, atmosfer pelindung, pemuatan sabuk, kecepatan pengangkutan, konfigurasi zona pemanasan, dan kondisi pendinginan semuanya dapat mempengaruhi proses sintering.
Panduan ini menjelaskan cara kerja tungku sintering sabuk jaring kontinu, tahapan utama proses sintering metalurgi serbuk, peran atmosfer pelindung dan pendinginan, aplikasi yang sesuai, dan parameter utama yang harus dievaluasi pembeli saat merencanakan jalur produksi.
Tungku sintering sabuk jaring adalah tungku industri berkelanjutan yang mengangkut benda kerja melalui tungku pada sabuk jaring logam yang bergerak. Hal ini umumnya dipertimbangkan untuk produksi berulang di mana komponen memerlukan pemanasan terkontrol dalam atmosfer proses tertentu yang diikuti dengan pendinginan terkontrol.
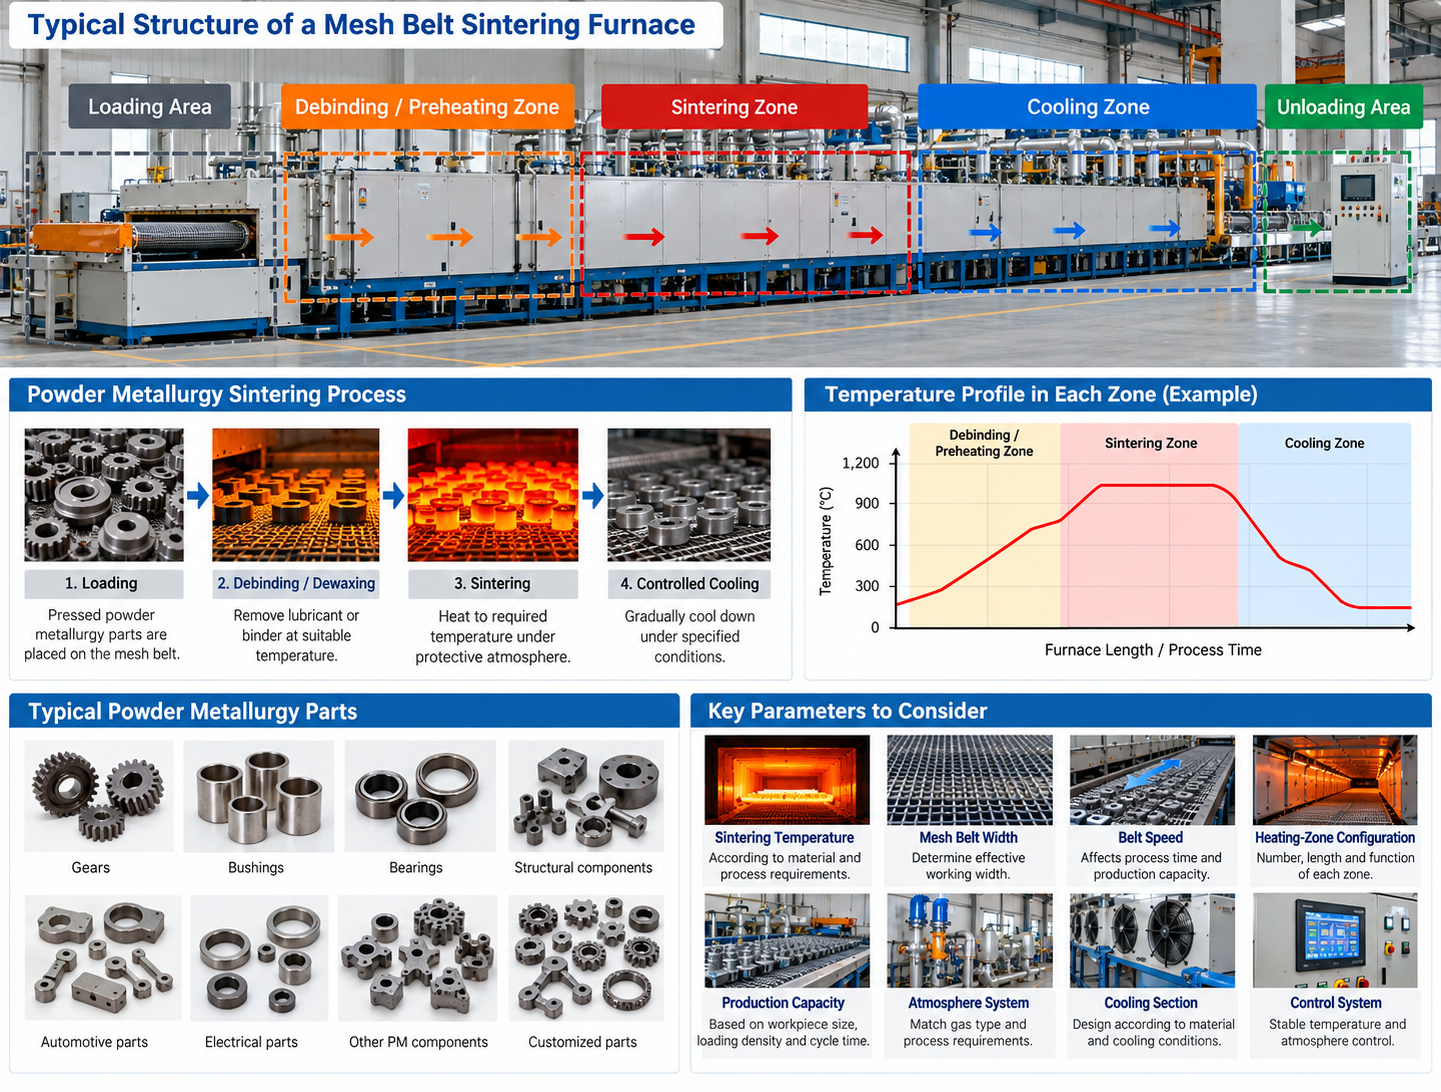
Dalam produksi metalurgi serbuk, komponen yang ditekan dapat dimuat ke sabuk dan dipindahkan melalui berbagai bagian tungku sesuai dengan proses yang diperlukan. Tergantung pada bahan dan kebutuhan produksi, jalur tersebut dapat mencakup bagian pelepasan atau pemanasan awal, sintering suhu tinggi, dan pendinginan.
Kecepatan pengangkutan, panjang pemanasan efektif, dan pengaturan zona suhu menentukan berapa lama benda kerja bertahan di setiap tahap. Oleh karena itu, kinerja tungku tidak boleh dievaluasi hanya berdasarkan suhu operasi maksimumnya. Profil suhu lengkap, kondisi atmosfer, metode pemuatan, dan kapasitas produksi harus dipertimbangkan bersama.
Pengoperasian berkelanjutan dapat sangat berguna untuk komponen metalurgi serbuk terstandar yang diproduksi dalam batch berulang karena tungku dapat mempertahankan aliran material yang konsisten melalui tahapan proses yang ditentukan.
Dalam produksi metalurgi serbuk, sintering adalah proses termal yang digunakan untuk mengikat partikel serbuk yang dipadatkan dan mengembangkan sifat komponen yang diperlukan. Untuk tungku sabuk jaring kontinu, proses lengkapnya biasanya melibatkan beberapa tahap, bukan hanya satu langkah pemanasan.
Proses pastinya bergantung pada komposisi bubuk, pelumas atau pengikat, geometri bagian, dan sifat akhir yang diperlukan. Jalur kontinyu yang umum dapat mencakup debinding atau dewaxing, pemanasan awal, sintering, dan pendinginan terkontrol.
Sebelum tahap sintering utama, pelumas atau pengikat yang digunakan selama pemadatan bubuk mungkin perlu dihilangkan dari bagian-bagiannya.
Tahap ini sering disebut dengan debinding atau dewaxing. Kondisi pelepasan harus disesuaikan dengan material dan sistem pengikat sehingga bagian-bagian tersebut dapat memasuki tahap pemanasan berikutnya dalam kondisi proses yang sesuai.
Oleh karena itu, konfigurasi tungku untuk bagian ini harus ditentukan berdasarkan bubuk aktual dan proses produksi daripada diperlakukan sebagai konfigurasi standar tetap.
Setelah tahap pelepasan ikatan awal, bagian-bagian tersebut melanjutkan melalui bagian pemanasan seiring dengan meningkatnya suhu menuju kisaran sintering yang diperlukan.
Profil pemanasan yang terkontrol membantu mempersiapkan benda kerja untuk tahap sintering utama. Laju pemanasan dan waktu tinggal yang diperlukan bergantung pada material, dimensi komponen, pengaturan pemuatan, dan spesifikasi proses.
Di zona sintering utama, bagian metalurgi serbuk yang dipadatkan dipanaskan sesuai dengan bahan dan kondisi proses yang diperlukan. Selama tahap ini, ikatan berkembang antara partikel bubuk dan komponen mengembangkan sifat metalurgi yang diperlukan.
Suhu sintering dan waktu penahanan yang diperlukan bervariasi menurut sistem material. Untuk tungku kontinyu, waktu tinggal dipengaruhi oleh faktor-faktor seperti panjang zona efektif dan kecepatan sabuk jaring.
Inilah sebabnya mengapa tungku sintering metalurgi serbuk yang sesuai harus dirancang berdasarkan proses yang diperlukan daripada dipilih hanya berdasarkan suhu maksimumnya.
Setelah keluar dari zona sintering utama, bagian-bagian tersebut masuk ke bagian pendingin. Kondisi pendinginan merupakan bagian penting dari siklus sintering yang lengkap dan harus disesuaikan dengan material, atmosfer, dan sifat akhir yang diperlukan.
Dalam jalur produksi berkelanjutan, perlindungan atmosfer mungkin juga perlu dipertahankan selama tahap pendinginan yang relevan sebelum bagian-bagian tersebut terkena udara sekitar.
Oleh karena itu, proses lengkapnya dapat dipahami sebagai:
Memuat → Debinding / Dewaxing → Pemanasan Awal → Sintering → Pendinginan Terkendali → Bongkar
Atmosfir pelindung adalah salah satu kondisi proses utama dalam sintering metalurgi serbuk. Selama pemanasan dan pendinginan, atmosfer sekitar tungku dapat mempengaruhi kondisi permukaan bagian dan stabilitas proses sintering.
Tungku sintering atmosfer terkendali dirancang untuk mempertahankan lingkungan proses yang diperlukan melalui zona tungku yang relevan. Suasana yang sesuai tergantung pada komposisi bubuk, suhu sintering, sistem pelumas atau pengikat, dan sifat yang diperlukan dari komponen akhir.
Tergantung pada aplikasinya, nitrogen, campuran yang mengandung hidrogen atau gas proses tertentu lainnya dapat digunakan. Jenis gas yang benar, komposisi dan kondisi aliran harus ditentukan berdasarkan bahan sebenarnya dan proses sintering yang ditetapkan.
Pengendalian atmosfer tidak boleh dianggap terpisah dari tungku itu sendiri. Penyegelan tungku, pemasukan gas, pengaturan zona pemanasan, desain pembuangan, dan bagian pendinginan semuanya harus bekerja sama untuk mempertahankan kondisi proses yang sesuai.
Bagi pembeli yang membandingkan tungku sintering metalurgi serbuk, oleh karena itu penting untuk memberikan suasana yang diperlukan atau spesifikasi proses yang ada saat meminta penawaran. Jika proses sudah berjalan dengan sukses di tungku lain, informasi tentang atmosfer yang ada dan kondisi produksi juga dapat membantu produsen tungku mengevaluasi konfigurasi yang sesuai.
Tidak ada atmosfir pelindung tunggal yang cocok untuk setiap bahan metalurgi serbuk. Pemilihannya tergantung pada sistem material dan tujuan proses.
Atmosfer berbasis nitrogen dapat digunakan dalam proses metalurgi serbuk yang sesuai jika persyaratan bahan dan proses memungkinkan.
Atmosfer yang mengandung hidrogen dapat ditentukan untuk aplikasi yang memerlukan kondisi reduksi. Komposisi dan penggunaannya harus ditentukan sesuai dengan persyaratan bahan, proses dan keselamatan yang sebenarnya.
Konfigurasi atmosfer terkendali lainnya mungkin juga diperlukan untuk bahan atau proses produksi tertentu. Pembeli sebaiknya menghindari memilih tungku hanya berdasarkan gambaran umum seperti “tungku atmosfer pelindung” tanpa memastikan gas sebenarnya dan persyaratan proses.
Saat mempersiapkan penyelidikan tungku, ada baiknya untuk menyediakan kualitas material, komposisi atmosfer yang ada, suhu sintering yang diperlukan, dan kondisi permukaan yang diinginkan . Detail ini memungkinkan tungku dan sistem atmosfer dievaluasi bersama.
Tungku sintering sabuk jala umumnya dipertimbangkan untuk komponen metalurgi serbuk yang dapat diangkut secara terus menerus dan disusun dengan andal di ban berjalan selama proses pemanasan dan pendinginan.
Aplikasi yang umum mungkin mencakup roda gigi PM, busing, bantalan, komponen struktural, dan bagian logam tekan lainnya yang diproduksi dalam jumlah berulang. Berbahan dasar besi dan berbahan dasar tembaga komponen metalurgi serbuk adalah aplikasi umum untuk sintering kontinyu, asalkan bahan, suhu, atmosfer, dan kondisi pembebanan yang diperlukan sesuai untuk desain tungku.
Namun, bentuk bagian dan bahan saja tidak menentukan apakah tungku sabuk jaring cocok. Pabrikan tungku juga harus mengevaluasi dimensi dan berat setiap bagian, kepadatan pemuatan, kapasitas produksi yang diperlukan, suhu sintering, dan persyaratan atmosfer.
Komponen yang sangat berat, geometri yang tidak biasa, bahan atau proses khusus yang memerlukan kondisi di luar jangkauan pengoperasian praktis sistem sabuk jaring mungkin memerlukan konfigurasi tungku lain.
Oleh karena itu, pembeli yang merencanakan lini produksi metalurgi serbuk berkelanjutan harus memberikan gambar benda kerja atau foto yang jelas bersama dengan informasi material dan kapasitas sebelum konfigurasi tungku diselesaikan.
Untuk aplikasi yang sesuai, pemrosesan berkelanjutan memungkinkan komponen metalurgi serbuk bergerak melalui tahapan proses yang ditentukan tanpa memuat dan membongkar batch tungku terpisah.
Tungku sintering sabuk jaring kontinu dapat menggabungkan pengumpanan material, pemanasan, sintering, dan pendinginan terkontrol dalam satu aliran produksi. Kecepatan sabuk dan konfigurasi zona tungku kemudian dapat disesuaikan dengan waktu pemrosesan dan kapasitas produksi yang diperlukan.
Sistem jenis ini khususnya berguna bagi produsen yang berulang kali memproduksi suku cadang terstandarisasi, yang mengutamakan kondisi proses yang stabil dan aliran produksi yang berkesinambungan.
Keuntungan utamanya bukan hanya tungku yang beroperasi terus menerus. Jalur yang dikonfigurasi dengan benar memungkinkan benda kerja, profil suhu, atmosfer, kecepatan pengangkutan, pengaturan pemuatan dan proses pendinginan dianggap sebagai satu sistem produksi yang lengkap.
Salah satu keputusan penting dalam produksi metalurgi serbuk adalah apakah akan menggunakan tungku sabuk jaring kontinu atau tungku sintering batch. Pilihan yang tepat bergantung pada benda kerja, material, kondisi proses, volume produksi, dan fleksibilitas produksi yang diperlukan.
Tungku sintering sabuk jaring kontinu mengangkut komponen melalui tungku dengan kecepatan sabuk yang terkendali. Untuk aplikasi metalurgi serbuk yang sesuai, berbagai bagian lini dapat melakukan debinding atau pemanasan awal, sintering, dan pendinginan terkontrol sebagai bagian dari satu proses berkelanjutan.
Konfigurasi ini umumnya lebih cocok untuk produksi berulang di mana komponen serupa diproduksi terus menerus dan proses yang diperlukan dapat dipertahankan dalam kondisi pengoperasian sistem sabuk jaring.
Operasi berkelanjutan juga membuat kapasitas produksi berkaitan erat dengan faktor-faktor seperti lebar sabuk, pengaturan pemuatan, kecepatan pengangkutan, dan panjang zona tungku efektif.
Tungku batch memproses sejumlah benda kerja tertentu dalam satu siklus operasi. Tergantung pada prosesnya, ini mungkin lebih cocok ketika jumlah produksi lebih sedikit, jenis produk sering berubah, atau bahan dan kondisi proses yang diperlukan tidak sesuai untuk pengangkutan sabuk jaring kontinyu.
Pemrosesan batch juga dapat memberikan fleksibilitas yang lebih besar untuk aplikasi di mana produk yang berbeda memerlukan siklus proses yang sangat berbeda.
Tidak ada jenis tungku yang secara otomatis lebih baik untuk setiap aplikasi. Pabrikan yang memproduksi komponen PM serupa dalam jumlah besar dapat memperoleh manfaat dari pemrosesan berkelanjutan, sementara pabrikan lain yang menangani batch yang lebih kecil atau produk yang sering berganti mungkin memerlukan konfigurasi tungku yang berbeda.
Sebelum mengambil keputusan, bandingkanbahan benda kerja, dimensi dan berat bagian, kapasitas produksi, suhu sintering, atmosfer pelindung, metode pemuatan, dan siklus proses yang diperlukan .
Tungku pada akhirnya harus dipilih berdasarkan proses produksi daripada hanya memilih “kontinu” atau “batch” berdasarkan harga tungku.
Saat membandingkan tungku sintering sabuk jaring, suhu maksimum dan dimensi keseluruhan tungku tidak cukup untuk menentukan apakah suatu sistem cocok. Tungku harus dievaluasi sesuai dengan proses produksi lengkap dan persyaratan benda kerja aktual.
Suhu sintering yang diperlukan terutama bergantung pada bahan metalurgi serbuk dan spesifikasi proses. Ini mempengaruhi sistem pemanas tungku, struktur isolasi, desain konveyor dan komponen lain yang terkena suhu proses.
Pembeli harus menyediakan suhu pengoperasian normal dan rentang proses yang diperlukan daripada memilih peralatan hanya berdasarkan suhu tertinggi yang ditunjukkan dalam spesifikasi tungku.
Lebar sabuk jala mempengaruhi berapa banyak bagian yang dapat diatur di seluruh konveyor dan oleh karena itu mempengaruhi kapasitas produksi. Namun, lebar nominal sabuk tidak secara otomatis diperlakukan sebagai lebar pemuatan yang dapat digunakan.
Dimensi benda kerja, jarak antar bagian dan pengaturan pembebanan harus dipertimbangkan ketika menentukan lebar kerja efektif.
Dalam tungku sintering kontinyu, kecepatan sabuk jaring berkaitan erat dengan waktu benda kerja tetap berada di dalam setiap zona proses.
Oleh karena itu, kecepatan sabuk yang diperlukan harus dievaluasi bersama dengan panjang efektif zona pemanasan dan sintering. Menaikkan kecepatan konveyor saja untuk mendapatkan keluaran yang lebih tinggi dapat mengurangi waktu proses yang tersedia dan mungkin tidak memenuhi siklus sintering yang diperlukan.
Tungku kontinyu mungkin berisi beberapa bagian pemanasan terkontrol sesuai dengan proses yang diperlukan. Jumlah, panjang dan fungsi zona ini harus ditentukan berdasarkan profil suhu dan waktu tinggal yang diperlukan.
Saat membandingkan kutipan, pembeli harus memeriksa dimensi zona kerja efektif daripada hanya membandingkan dimensi eksternal dari jalur tungku lengkap.
Output yang diperlukan harus didefinisikan sejelas mungkin, seperti perkiraan jumlah atau berat komponen yang dapat diterima yang diproduksi per jam atau per hari.
Kapasitas produksi dipengaruhi oleh dimensi benda kerja, berat individu, kepadatan pemuatan, lebar sabuk, kecepatan pengangkutan dan waktu proses. Oleh karena itu, perhitungan kapasitas yang bermakna memerlukan informasi benda kerja yang sebenarnya.
Sistem atmosfer harus sesuai dengan bahan bubuk dan proses sintering yang ditetapkan. Pembeli harus menentukan gas proses yang diperlukan atau komposisi atmosfer yang ada kapan pun informasi ini tersedia.
Pemasukan gas, penyegelan tungku, pengaturan pembuangan dan perlindungan atmosfer melalui zona proses yang relevan harus dipertimbangkan sebagai bagian dari desain tungku yang lengkap.
Bagian pendinginan harus dipertimbangkan ketika menentukan konfigurasi saluran lengkap. Desainnya bergantung pada faktor-faktor seperti material, laju produksi, kondisi pendinginan yang diperlukan, dan persyaratan atmosfer.
Oleh karena itu pembeli harus membandingkan secara lengkap proses pemanasan-sintering-pendinginan , daripada hanya mengevaluasi bagian tungku yang bersuhu tinggi.
Jika bagian yang disinter tidak mencapai kondisi permukaan, dimensi, atau konsistensi yang diharapkan, tungku itu sendiri tidak selalu menjadi satu-satunya penyebabnya. Material, pemadatan, pemuatan, profil suhu, atmosfer dan kondisi pendinginan harus diperiksa bersama-sama.
Jika komponen menunjukkan oksidasi atau perubahan warna yang tidak terduga, periksa atmosfer pelindung, penyegelan tungku, pasokan gas, dan titik di mana komponen terkena udara.
Variasi antar bagian mungkin terkait dengan kepadatan pembebanan, distribusi suhu, kecepatan sabuk, atau perbedaan waktu tinggal. Oleh karena itu, pola pembebanan sebenarnya harus dipertimbangkan ketika mengevaluasi stabilitas proses.
Sisa pelumas atau bahan pengikat mungkin menunjukkan bahwa kondisi pelepasan tidak sesuai dengan bahan, pengaturan pemuatan, atau laju produksi. Tahap pelepasan ikatan harus dievaluasi bersamaan dengan proses pemanasan selanjutnya.
Perubahan dimensi selama sintering dipengaruhi oleh bahan serbuk, kondisi pemadatan dan siklus termal. Jika konsistensi dimensi menjadi masalah, proses material dan profil suhu tungku harus ditinjau.
Pengoperasian jangka panjang menempatkan tuntutan termal dan mekanis pada sistem konveyor. Pemuatan sabuk, suhu pengoperasian, kondisi sabuk, penyelarasan, dan sistem penggerak harus diperiksa sebagai bagian dari pemeliharaan rutin tungku.
Oleh karena itu, pemecahan masalah harus fokus pada penyelesaiannya material–tungku–atmosfer–konveyor–sistem pendingin , daripada mengubah satu pengaturan tungku tanpa mengidentifikasi penyebabnya.
Anda tidak perlu menyiapkan spesifikasi teknis lengkap sebelum menghubungi produsen tungku. Untuk evaluasi awal, beberapa detail dasar biasanya sudah cukup:
1. Bagian apa yang perlu Anda sinter?
Foto atau gambar sangat membantu.
2. Bahannya apa?
Misalnya bagian metalurgi serbuk berbahan dasar besi atau tembaga.
3. Berapa suhu sintering yang Anda perlukan?
Jika Anda tidak yakin, berikan informasi proses yang ada jika tersedia.
4. Kapasitas produksi apa yang Anda butuhkan?
Perkiraan keluaran per jam atau harian sudah cukup untuk diskusi awal.
Dengan rincian dasar ini, produsen tungku dapat terlebih dahulu mengevaluasi jenis tungku yang sesuai dan konfigurasi umum. Informasi tambahan seperti atmosfer pelindung, pengaturan pemuatan, pasokan listrik, dan ruang pemasangan dapat dikonfirmasikan selama diskusi teknis.
Tidak yakin dengan semua parameternya? Kirimkan foto atau gambar benda kerja Anda terlebih dahulu kepada kami, dan kami dapat memulai dari sana.
Tungku sintering sabuk jaring digunakan untuk pemrosesan termal berkelanjutan dari komponen yang sesuai yang diangkut melalui tungku pada sabuk jaring logam. Dalam metalurgi serbuk, dapat digunakan untuk pemrosesan berkelanjutan komponen berbasis besi, berbasis tembaga, dan komponen PM lainnya yang kompatibel sesuai dengan bahan dan kondisi proses yang diperlukan.
Tungku sabuk jala memproses komponen secara terus-menerus, sedangkan tungku batch memproses beban tertentu di setiap siklus. Tungku kontinyu sering kali dipertimbangkan untuk produksi berulang komponen serupa, sementara sistem batch mungkin menawarkan lebih banyak fleksibilitas ketika produk atau siklus proses sering berubah.
Suasana yang dibutuhkan tergantung pada material dan proses sintering. Atmosfer proses yang berbasis nitrogen, mengandung hidrogen, atau atmosfer proses tertentu lainnya dapat digunakan tergantung pada aplikasinya. Komposisi gas harus dikonfirmasi sesuai dengan persyaratan bahan dan proses sebenarnya.
Kapasitas tungku bergantung pada beberapa faktor, termasuk dimensi dan berat bagian, kepadatan pemuatan, lebar sabuk jaring, kecepatan sabuk, dan waktu proses yang diperlukan. Memberikan foto atau gambar benda kerja dan perkiraan keluaran per jam atau harian biasanya cukup untuk memulai evaluasi awal.
Ya. Konfigurasi tungku dapat dirancang sesuai dengan benda kerja, material, suhu proses, atmosfer, dan persyaratan produksi. Dimensi kerja, zona pemanasan, sistem konveyor, dan bagian pendinginan dapat dievaluasi sesuai dengan aplikasi sebenarnya.
Tungku sintering sabuk jaring harus dianggap sebagai sistem produksi yang lengkap, bukan sekadar ruang pemanas bersuhu tinggi. Benda kerja, profil suhu, atmosfer pelindung, sistem pengangkutan sabuk, dan proses pendinginan semuanya harus bekerja sama.
Untuk aplikasi metalurgi serbuk yang sesuai, pemrosesan sabuk mesh berkelanjutan dapat memberikan aliran produksi yang efisien mulai dari pemuatan hingga sintering dan pendinginan terkontrol.
Rexin menyediakan disesuaikan solusi tungku sintering terus menerus berdasarkan benda kerja aktual dan persyaratan proses.
Merencanakan proyek sintering metalurgi serbuk? Kirimkan kepada kami foto atau gambar benda kerja, bahan, suhu yang dibutuhkan, dan perkiraan kapasitas produksi. Kita dapat memulai dengan detail dasar ini dan membantu mengevaluasi konfigurasi tungku yang sesuai.
Jika Anda tertarik dengan salah satu produk kami atau ingin membuat pesanan khusus, silakan jangan ragu untuk menghubungi kami. Kami berharap dapat menjalin hubungan bisnis yang sukses dengan Anda.