Produk
Tentang Kami

Dukungan Teknis

Sep. 07, 2026
Bagikan:Tungku perlakuan panas industri tidak dipilih berdasarkan suhu dan ukuran ruang saja. Tungku yang tepat harus direkayasa berdasarkan material, geometri benda kerja, proses perlakuan panas, kapasitas produksi, atmosfer tungku, keseragaman suhu, dan persyaratan pendinginan.
Bagi produsen, pertanyaan sebenarnya bukanlah pertanyaan sederhana“Tungku mana yang harus saya beli?”tapi“Konfigurasi tungku manakah yang secara konsisten dapat mencapai hasil metalurgi yang diperlukan pada kapasitas produksi yang diperlukan?”
Tungku yang benar harus sesuai dengan bahan benda kerja, proses perlakuan panas, kapasitas produksi, atmosfer pelindung, keseragaman suhu, metode pendinginan, persyaratan kualitas, dan kondisi pengoperasian pabrik.
Bagi produsen komponen otomotif, pengencang, suku cadang metalurgi serbuk, tabung baja tahan karat, bantalan, komponen aluminium, perkakas, radiator, dan produk logam lainnya, pemilihan tungku yang salah dapat mengakibatkan kekerasan yang tidak stabil, oksidasi, distorsi, kepadatan yang tidak mencukupi, konsumsi energi yang tinggi, kualitas produk yang tidak konsisten, atau biaya produksi yang berlebihan.
Panduan ini menjelaskan jenis utama tungku perlakuan panas industri, proses perlakuan panas yang umum, aplikasi umum, spesifikasi teknis penting, dan informasi utama yang harus dievaluasi oleh produsen sebelum membeli tungku.
Baik Anda mengganti tungku yang ada, memperluas kapasitas produksi, atau membangun jalur perlakuan panas baru, panduan ini akan membantu Anda memahami cara memilih tungku yang sesuai dengan kebutuhan produksi Anda yang sebenarnya.
Tungku perlakuan panas industri adalah peralatan yang digunakan untuk memanaskan, menahan, dan mendinginkan komponen logam dalam kondisi terkendali untuk mencapai sifat metalurgi, mekanik, dimensi, atau permukaan tertentu.
Berbeda dengan oven pemanas pada umumnya, tungku perlakuan panas harus mengontrol beberapa variabel proses secara tepat.
Bahan yang berbeda dan proses perlakuan panas memerlukan rentang suhu yang berbeda.
Misalnya, tempering dapat dilakukan pada suhu yang relatif sedang, sedangkan anil, brazing, sintering, karburasi, atau perlakuan larutan mungkin memerlukan suhu yang jauh lebih tinggi.
Oleh karena itu tungku harus menyediakan tidak hanya suhu maksimum yang cukup tetapi juga kontrol yang stabil sepanjang rentang operasi yang diperlukan.
Benda kerja harus tetap berada pada suhu yang diperlukan cukup lama agar transformasi metalurgi yang diinginkan dapat terjadi.
Waktu penahanan yang tidak mencukupi dapat mengakibatkan pengolahan yang tidak tuntas, sedangkan penahanan yang berlebihan dapat menurunkan produktivitas atau berdampak negatif terhadap sifat material.
Suasana di sekitar benda kerja dapat mempengaruhi hasil akhir secara signifikan. Tergantung pada aplikasinya, tungku dapat menggunakan campuran nitrogen, hidrogen, nitrogen/hidrogen, gas amonia yang retak, atmosfer endotermik, gas inert, atmosfer karbon terkontrol, atau vakum. Kontrol atmosfer yang tepat dapat membantu mencegah oksidasi, dekarburisasi, perubahan warna, kontaminasi, dan reaksi permukaan yang tidak diinginkan lainnya.
Pendinginan sama pentingnya dengan pemanasan. Tergantung pada prosesnya, benda kerja mungkin memerlukan pendinginan tungku, pendinginan gas terkontrol, pendinginan udara, pendinginan oli, pendinginan air, pendinginan cepat, atau pendinginan terkontrol multi-tahap. Hubungan antara pemanasan, penahanan, atmosfer, dan pendinginan pada akhirnya menentukan kinerja komponen akhir.
Perlakuan panas digunakan di seluruh manufaktur modern untuk memodifikasi sifat logam tanpa harus mengubah bentuk fisik komponen.
Tergantung pada proses dan bahannya, perlakuan panas dapat meningkatkan:
- Kekerasan
- Kekuatan tarik
- Ketangguhan
- Ketahanan aus
- Ketahanan lelah
- Stabilitas dimensi
- Ketahanan korosi
- Kemampuan mesin
- Kondisi permukaan
- Distribusi stres internal
Bagi produsen produksi massal, tujuannya bukan sekadar mendapatkan hasil yang benar pada satu komponen.
Tantangan sebenarnya adalah mencapai hasil metalurgi dan mekanis yang sama berulang kali pada ribuan atau jutaan komponen.
Inilah sebabnya mengapa keseragaman suhu tungku, pengendalian atmosfer, metode pemuatan, kecepatan sabuk, desain zona pemanasan, sistem pendingin, otomatisasi, dan pengulangan proses adalah hal yang penting.
Desain tungku yang buruk atau proses yang tidak sesuai dapat menyebabkan masalah seperti:
- Kekerasan tidak merata
- Oksidasi berlebihan
- Perubahan warna permukaan
- Retak
- Distorsi termal
- Dekarburisasi
- Kepadatan sinter rendah
- Pematrian tidak sempurna
- Batch yang tidak konsisten
- Tingkat scrap yang berlebihan
- Konsumsi gas pelindung yang tinggi
- Konsumsi energi yang tinggi
- Efisiensi produksi rendah
Oleh karena itu, memilih tungku perlakuan panas yang tepat harus dimulai dengan benda kerja dan tujuan produksi—bukan sekadar memilih tungku dari katalog.
Annealing melibatkan pemanasan material hingga suhu tertentu, menahannya selama jangka waktu tertentu, dan kemudian mendinginkannya dalam kondisi terkendali.
Tergantung pada bahan dan prosesnya, anil dapat digunakan untuk:
Aplikasi anil yang umum meliputi:
Untuk baja tahan karat dan bahan sensitif oksidasi lainnya, tungku anil terang dengan atmosfer pelindung terkendali dapat digunakan untuk mengurangi oksidasi permukaan.
Tempering biasanya dilakukan setelah pengerasan atau pendinginan.
Komponen yang diperkeras mungkin memiliki kekerasan yang tinggi tetapi kerapuhan atau tekanan internal yang berlebihan. Tempering memanaskan kembali komponen ke suhu terkontrol untuk mendapatkan keseimbangan kekerasan, ketangguhan, dan stabilitas dimensi yang lebih baik.
Aplikasi yang umum meliputi:
Tungku tempering dapat dirancang sebagai sistem batch atau kontinyu tergantung pada volume produksi dan jenis benda kerja.
Pengerasan digunakan untuk meningkatkan kekerasan dan ketahanan aus logam, terutama baja.
Benda kerja dipanaskan sampai suhu tertentu dan kemudian didinginkan pada kecepatan yang terkendali, sering kali melalui pendinginan.
Aplikasi yang umum meliputi:
Pengerasan yang berhasil memerlukan kontrol yang cermat terhadap keseragaman pemanasan, waktu perendaman, waktu pemindahan, dan kondisi pendinginan.
Karburasi adalah proses pengerasan permukaan yang biasa digunakan untuk komponen baja karbon rendah.
Selama proses tersebut, karbon dimasukkan ke permukaan benda kerja pada suhu tinggi. Komponen tersebut kemudian diquenching untuk menghasilkan permukaan yang keras dan tahan aus dengan tetap mempertahankan inti yang relatif kuat.
Aplikasi yang umum meliputi:
Variabel proses yang penting meliputi:
Untuk produksi volume tinggi, sistem tungku karburasi dan pendinginan kontinyu dapat digunakan.
Nitridasi memasukkan nitrogen ke dalam permukaan baja tertentu untuk meningkatkan kinerja permukaan.
Tergantung pada kebutuhan material dan proses, nitridasi dapat menyediakan:
Komponen khasnya meliputi:
Kontrol suhu dan atmosfer yang tepat sangat penting selama nitridasi.
Sintering adalah salah satu proses termal terpenting dalam metalurgi serbuk.
Komponen serbuk yang dipres atau dibentuk dipanaskan di bawah suhu leleh bahan utama sehingga partikel-partikelnya saling terikat dan komponen tersebut menghasilkan kepadatan, kekuatan, struktur, dan sifat dimensi yang diperlukan.
Aplikasi yang umum meliputi:
Proses sintering yang lengkap mungkin meliputi:
Variabel penting meliputi:
Untuk produsen yang memproduksi komponen serupa dalam jumlah besar, tungku sintering sabuk jaring kontinu dapat menghasilkan produksi yang stabil dan otomatis.
Brazing adalah proses penyambungan termal dimana logam pengisi dilebur dan didistribusikan di antara permukaan logam yang berdekatan tanpa melelehkan bahan dasarnya.
Dalam produksi industri, kualitas pematrian tidak hanya bergantung pada suhu tungku, tetapi juga pada keseragaman suhu, kontrol atmosfer, kebersihan benda kerja, laju pemanasan, waktu penahanan, dan kondisi pendinginan.
Aplikasi yang umum meliputi:
Untuk produksi volume tinggi, tungku mematri dengan atmosfer terkontrol secara terus-menerus dapat membantu meningkatkan konsistensi sambungan sekaligus mengurangi oksidasi dan variasi manual.
Saat memilih tungku mematri, produsen harus mengevaluasi ukuran komponen, jenis paduan, bahan pengisi, kapasitas produksi yang diperlukan, atmosfer pelindung, dan tingkat kebocoran yang dapat diterima.
Perlakuan panas larutan biasanya digunakan untuk paduan aluminium, baja tahan karat, dan paduan lain yang memerlukan pemanasan terkontrol diikuti dengan pendinginan cepat atau tertentu.
Prosesnya biasanya mencakup pemanasan benda kerja hingga suhu tertentu, menahannya selama waktu yang diperlukan, dan kemudian memindahkannya ke sistem pendinginan.
Aplikasi yang umum meliputi:
Variabel proses yang penting meliputi:
Khususnya untuk komponen aluminium, sistem tungku dan pendinginan harus dianggap sebagai satu proses yang terintegrasi karena waktu transfer dan kecepatan pendinginan dapat secara langsung mempengaruhi sifat mekanik akhir.
Dalam proyek tungku sebenarnya, memilih tungku hanya berdasarkan nama proses biasanya tidak cukup.
Misalnya, dua pelanggan mungkin memerlukan tungku sintering, namun desain tungku akhir mereka bisa sangat berbeda jika ukuran benda kerja, komposisi material, kepadatan yang diperlukan, kapasitas produksi, atmosfer, dan persyaratan pendinginan berbeda.
Sebelum merekomendasikan konfigurasi tungku, teknisi Rexin biasanya mengevaluasi informasi berikut:
Berdasarkan faktor-faktor ini, struktur tungku, zona pemanasan, dimensi kerja, sistem pengangkutan, sistem atmosfer, metode pendinginan, tingkat otomatisasi, dan tata letak pabrik dapat dikonfigurasi untuk proyek tersebut.
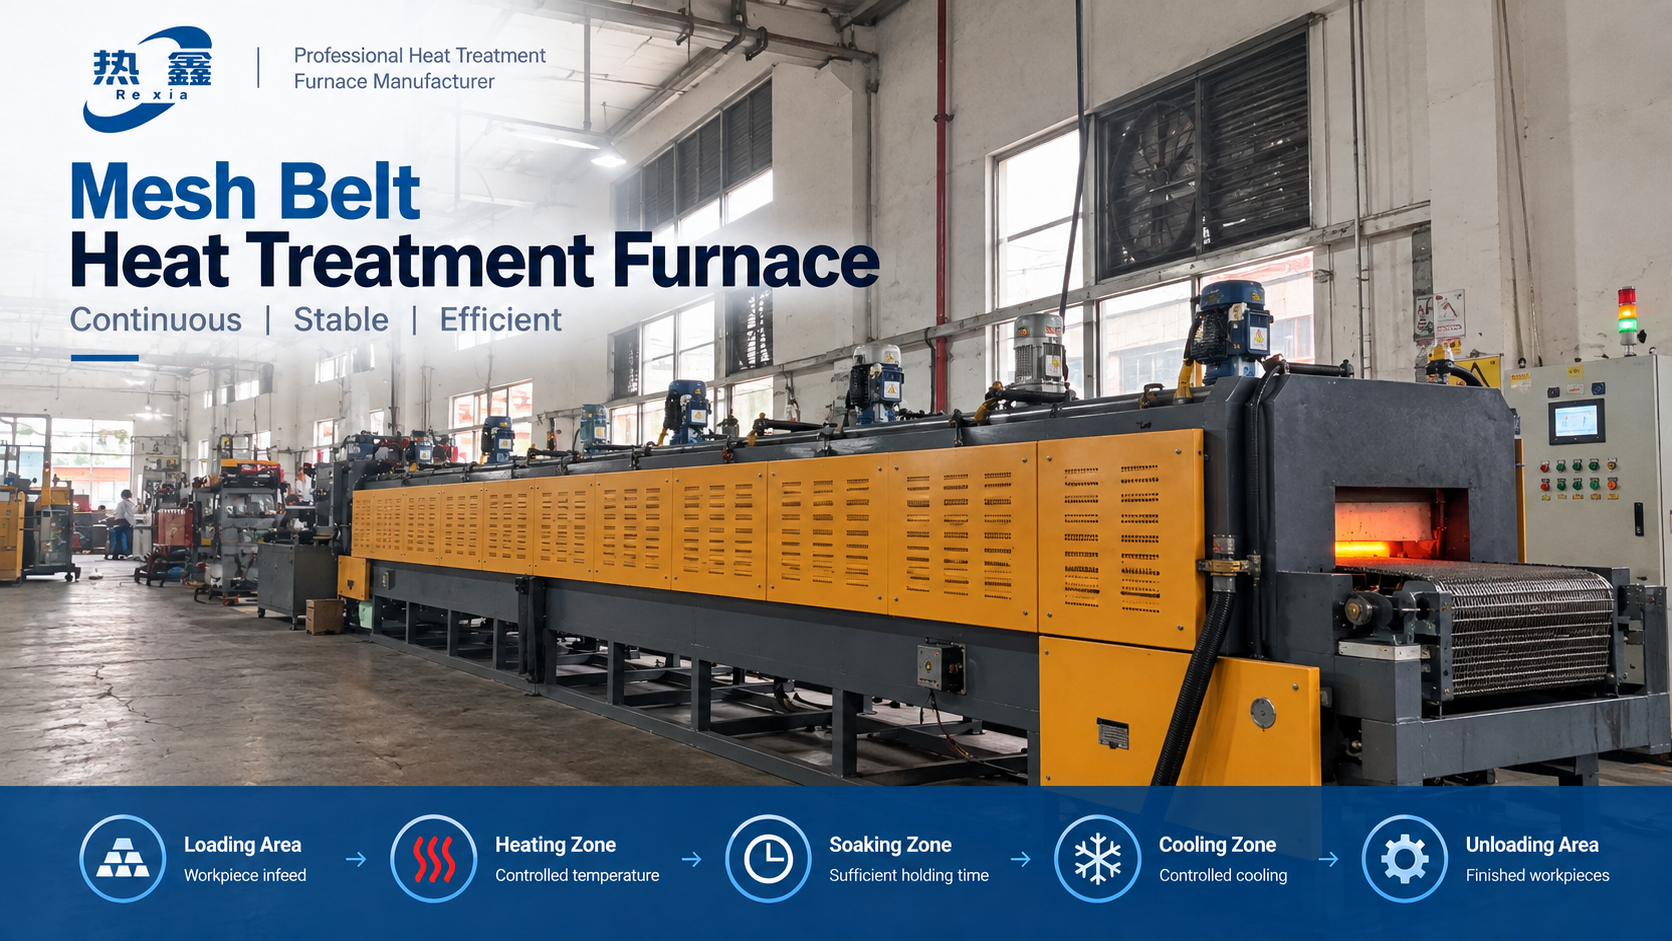 Tungku perlakuan panas sabuk jala dengan proses pemuatan, pemanasan, perendaman, pendinginan, dan pembongkaran terus menerus.
Tungku sabuk jala terutama cocok untuk perlakuan panas berkelanjutan pada komponen berukuran kecil dan menengah dengan volume produksi yang relatif stabil.
Aplikasi yang umum termasuk pengencang, suku cadang metalurgi serbuk, bantalan, komponen otomotif, dan perangkat keras kecil.
Saat memilih tungku sabuk jaring, pembeli tidak boleh hanya melihat lebar sabuk. Faktor penting juga meliputi:
Sabuk yang lebih luas tidak secara otomatis berarti kapasitas produksi yang lebih tinggi. Throughput akhir tergantung pada proses termal lengkap dan kondisi pembebanan.
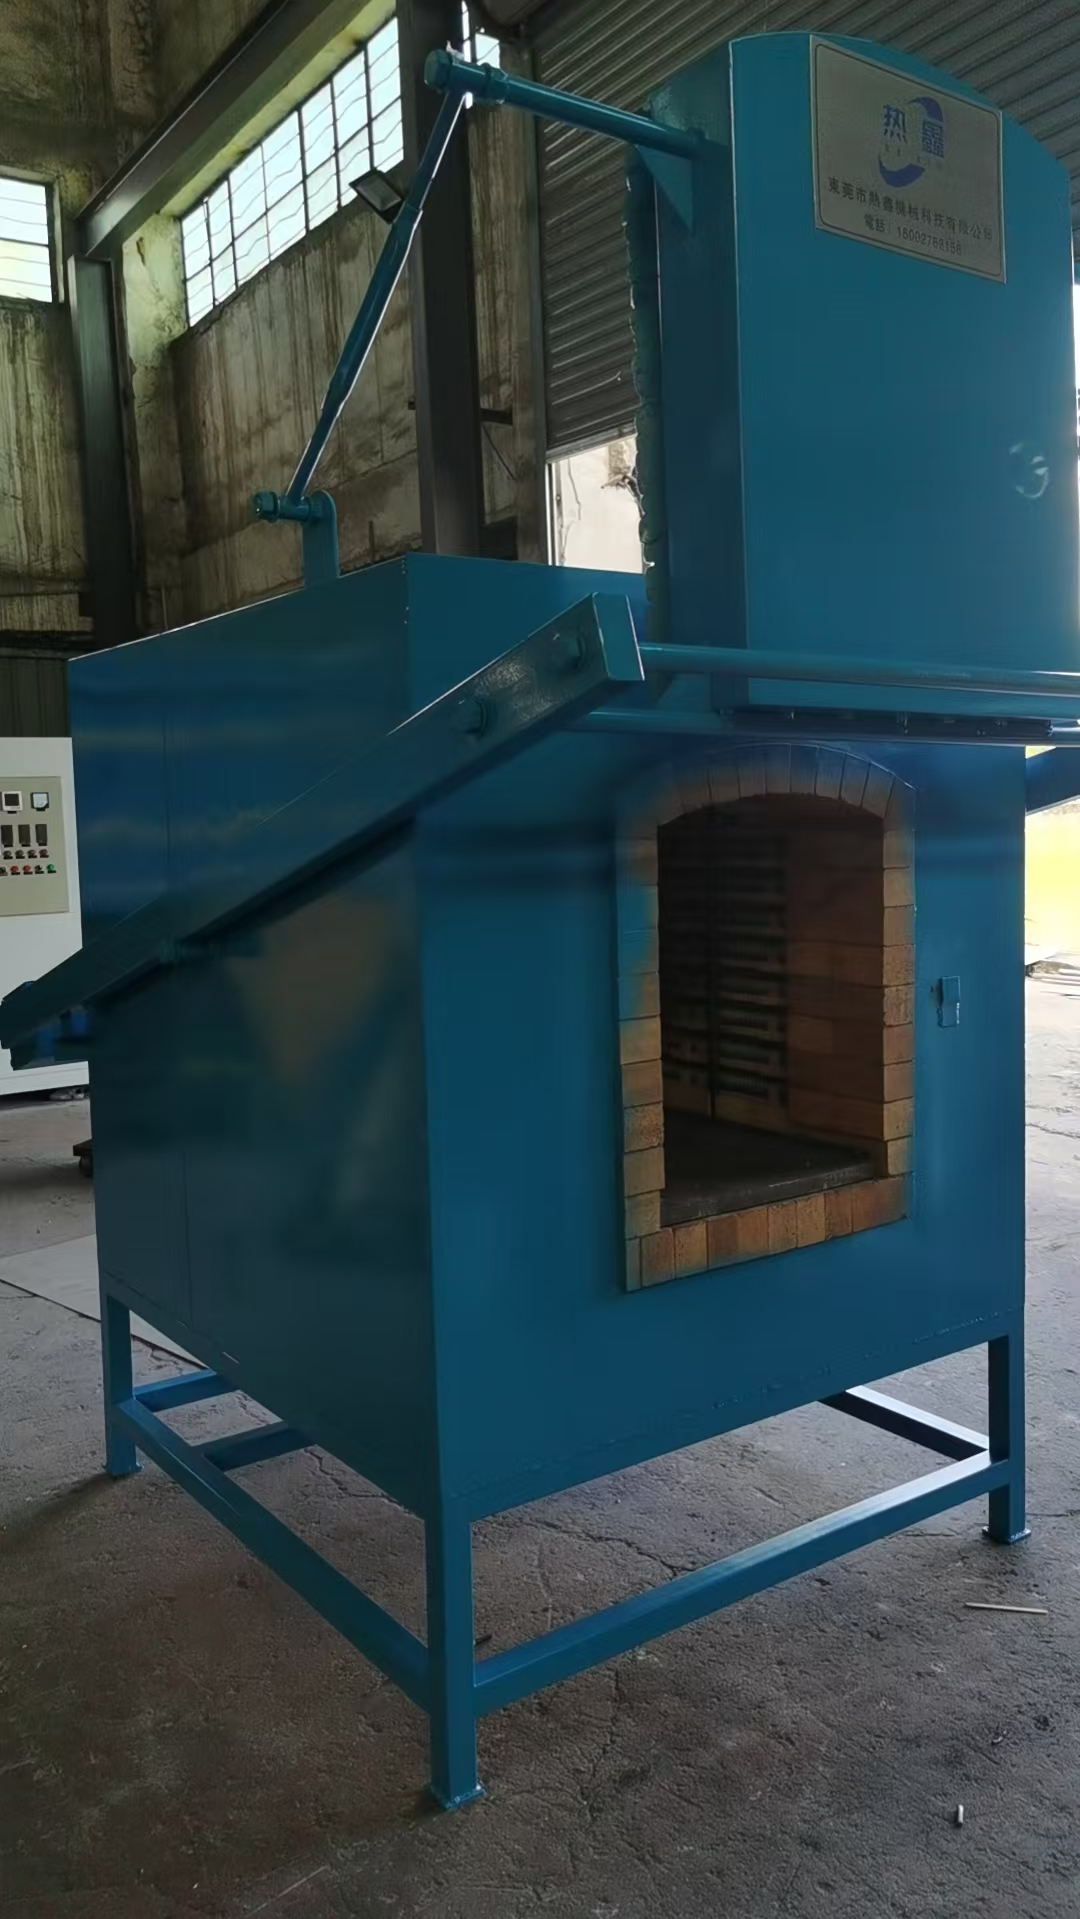
Tungku pendinginan tipe kotak Rexin untuk perlakuan panas batch dan aplikasi pendinginan.
Tungku kotak adalah tungku tipe batch yang cocok untuk pabrikan yang memerlukan fleksibilitas produksi, beberapa resep perlakuan panas, atau ukuran benda kerja yang berbeda.
Ini biasanya digunakan untuk perkakas, cetakan, roda gigi, poros, komponen mekanis, dan produksi batch kecil hingga menengah.
Dibandingkan dengan tungku kontinyu, tungku kotak biasanya memberikan fleksibilitas lebih besar namun keluaran kontinyu lebih rendah.
Faktor pemilihan utama meliputi ukuran ruang, berat beban maksimum, keseragaman suhu, kebutuhan atmosfer, daya pemanasan, metode pemuatan, dan proses pendinginan.
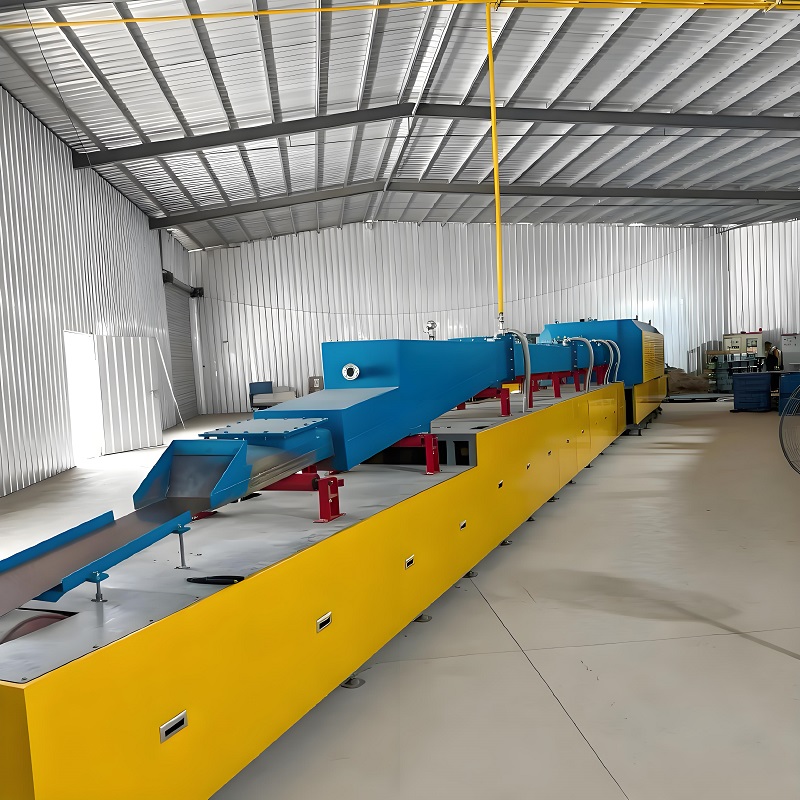
Tungku kontinyu umumnya cocok untuk produksi volume tinggi dimana bagian serupa diproses berulang kali.
Pengguna umum termasuk produsen komponen otomotif, pabrik pengikat, pabrik metalurgi serbuk, produsen bantalan, dan fasilitas produksi massal lainnya.
Dibandingkan dengan peralatan batch, tungku kontinyu dapat mengurangi penanganan manual dan meningkatkan konsistensi produksi. Namun, tungku harus dirancang dengan benar sesuai dengan kebutuhan keluaran aktual.
Faktor rekayasa yang penting meliputi:
Oleh karena itu, kapasitas produksi sebaiknya dihitung dari benda kerja sebenarnya, bukan diperkirakan hanya dari dimensi tungku.
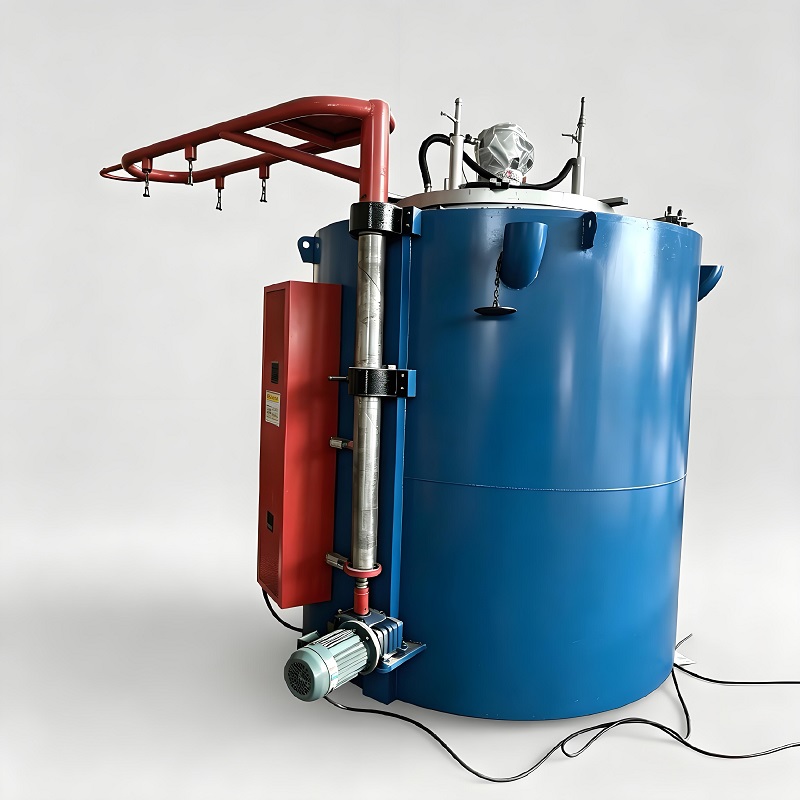
Tungku lubang adalah tungku batch vertikal yang biasa digunakan untuk komponen yang dibebani panjang atau vertikal.
Aplikasi yang umum meliputi:
Struktur vertikal dapat membantu mengurangi kebutuhan ruang lantai horizontal dan cocok untuk benda kerja yang sulit dimuat ke dalam ruang horizontal konvensional.
Faktor pemilihan yang penting meliputi kedalaman tungku, berat pemuatan, keseragaman suhu, metode pengangkatan, persyaratan atmosfer, dan kontrol distorsi benda kerja.
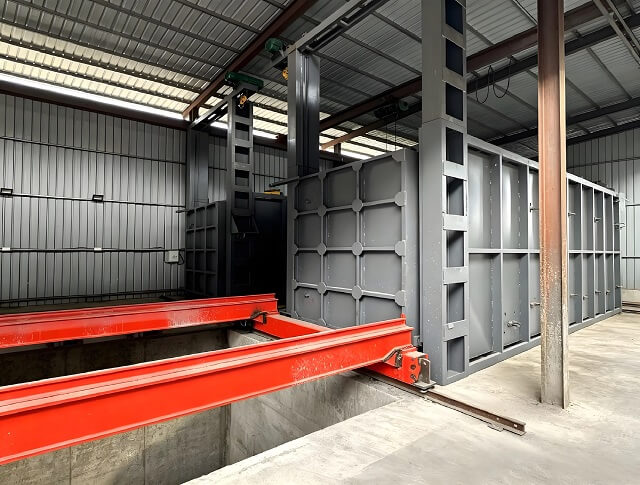
Tungku troli, juga disebut tungku bawah mobil, menggunakan platform pemuatan yang dapat dipindahkan untuk membawa benda kerja besar atau berat masuk dan keluar dari ruang pemanas.
Biasanya digunakan untuk:
Pertimbangan teknik utama mencakup bobot pemuatan, struktur troli, dimensi ruang, keseragaman pemanasan, penyegelan, insulasi, dan efisiensi pemuatan.
Untuk benda kerja berukuran besar, desain tungku juga harus mempertimbangkan bagaimana komponen ditopang selama pemanasan untuk mengurangi deformasi yang tidak perlu.
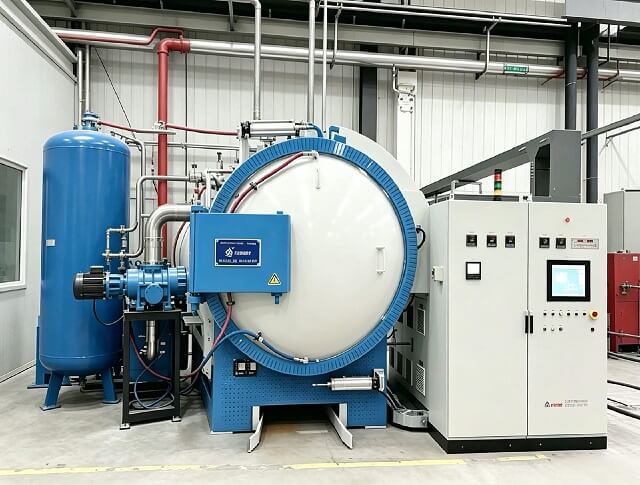
Tungku vakum melakukan perlakuan panas di lingkungan bertekanan rendah untuk mengurangi oksidasi, kontaminasi, dan reaksi permukaan yang tidak diinginkan.
Aplikasi yang umum meliputi:
Faktor pemilihan yang penting meliputi tingkat vakum, sistem pemompaan, kisaran suhu, metode pendinginan, ukuran ruang, kapasitas pemuatan, dan persyaratan proses.
Tungku vakum umumnya melibatkan kompleksitas peralatan dan investasi yang lebih tinggi, sehingga tungku ini paling cocok jika kualitas produk atau persyaratan proses membenarkan biaya tambahan.
Jenis tungku yang benar bergantung pada bahan benda kerja, proses perlakuan panas, volume produksi, persyaratan atmosfer, dan spesifikasi kualitas akhir.
Tabel berikut memberikan titik awal umum untuk aplikasi industri umum. Pemilihan tungku akhir harus dikonfirmasi sesuai dengan benda kerja aktual dan persyaratan produksi.
| Benda kerja | Proses Umum | Solusi Tungku Khas |
|---|---|---|
| Pengencang | Karburasi, Pendinginan, Tempering | Tungku Sabuk Jaring Berkelanjutan |
| Roda Gigi Metalurgi Serbuk | Sintering | Tungku Sintering Berkelanjutan |
| Tabung Baja Tahan Karat | Annealing Cerah | Tungku Annealing Cerah |
| Perlengkapan Otomotif | Karburasi, Pengerasan | Tungku Karburasi & Pendinginan |
| Bantalan | Pengerasan, Tempering | Tungku Batch atau Kontinyu |
| Radiator Aluminium | mematri | Tungku Pemateri Suasana Terkendali |
| Bagian Paduan Aluminium | Solusi Pengobatan | Solusi Tungku Perawatan Panas |
| Alat & Cetakan | Pengerasan, Tempering | Kotak atau Tungku Vakum |
Tabel ini sebaiknya digunakan sebagai referensi awal dan bukan sebagai spesifikasi akhir peralatan. Misalnya, dua pabrikan yang memproduksi roda gigi serupa mungkin memerlukan konfigurasi tungku yang berbeda karena perbedaan kualitas material, dimensi komponen, kedalaman kotak yang diperlukan, kapasitas produksi, atmosfer, dan standar kualitas.
Saat membandingkan tungku perlakuan panas industri, pembeli tidak boleh mengevaluasi peralatan hanya berdasarkan suhu maksimum, dimensi tungku, atau harga pembelian.
Tungku yang sesuai secara teknis harus dievaluasi berdasarkan proses aktual, benda kerja, kapasitas produksi yang diperlukan, atmosfer, metode pendinginan, dan persyaratan kualitas akhir.
Spesifikasi berikut ini sangat penting ketika membandingkan solusi tungku.
Tungku harus mampu beroperasi dengan andal pada suhu proses yang diperlukan.
Namun, suhu maksimum yang lebih tinggi tidak secara otomatis berarti tungku menjadi lebih baik. Pembeli harus membedakan antara suhu desain maksimum, suhu pengoperasian berkelanjutan yang direkomendasikan, dan suhu sebenarnya yang diperlukan oleh proses tersebut.
Pertanyaan yang lebih penting adalah apakah tungku dapat mempertahankan kondisi stabil pada suhu produksi yang diperlukan selama pengoperasian jangka panjang.
Keseragaman suhu yang buruk dapat menyebabkan:
Saat membandingkan spesifikasi pemasok, pembeli harus menanyakan bagaimana keseragaman suhu diukur dan dalam kondisi tungku apa nilai yang dinyatakan berlaku.
Nilai keseragaman suhu tidak boleh dievaluasi secara independen dari jenis tungku, suhu kerja, zona kerja efektif, kondisi pembebanan, dan metode pengujian.
Kapasitas produksi dapat dinyatakan dalam kg/jam, potongan/jam, ton/hari, atau batch/hari.
Kapasitas harus dihitung berdasarkan faktor-faktor seperti:
Pembeli harus berhati-hati jika hanya membandingkan angka nominal kg/jam. Dua tungku dengan dimensi eksternal serupa dapat memberikan kapasitas produksi berguna yang berbeda tergantung pada benda kerja dan proses sebenarnya
Tergantung pada jenis tungku, dimensi penting dapat mencakup lebar ruang, tinggi dan kedalaman, lebar sabuk jaring, panjang zona pemanasan efektif, dimensi peredam, atau tinggi pemuatan maksimum.
Dimensi kerja harus sesuai dengan benda kerja sebenarnya dan pengaturan pemuatan, bukan sekadar dibuat sebesar mungkin.
Ukuran tungku yang terlalu besar dapat meningkatkan investasi peralatan, permintaan pemanas, konsumsi atmosfer, dan biaya pengoperasian tanpa harus meningkatkan kapasitas produksi yang berguna.
Suasana tungku yang diperlukan tergantung pada bahan benda kerja, proses perlakuan panas, dan sifat permukaan atau metalurgi yang diperlukan.
Tergantung pada aplikasinya, sistem tungku dapat menggunakan nitrogen, campuran yang mengandung hidrogen, gas amonia yang retak, atmosfer endotermik, gas inert, atmosfer proses terkontrol, atau vakum.
Pembeli harus mengevaluasi tidak hanya atmosfer mana yang diperlukan, namun juga konsumsi gas, penyegelan tungku, pemantauan atmosfer, kontrol tekanan, persyaratan keselamatan, dan biaya pengoperasian jangka panjang.
Pendinginan merupakan bagian integral dari proses perlakuan panas dan tidak boleh dievaluasi secara terpisah dari tungku pemanas.
Tergantung pada aplikasinya, pendinginan mungkin melibatkan pendinginan tungku, pendinginan gas terkontrol, pendinginan udara, pendinginan cepat, pendinginan oli, pendinginan air, atau sistem proses spesifik lainnya.
Kapasitas pendinginan yang diperlukan bergantung pada material benda kerja, kuantitas pemuatan, laju pendinginan yang diperlukan, sifat mekanik akhir, dan persyaratan distorsi.
Untuk produksi industri, otomatisasi tungku dapat memengaruhi konsistensi proses, beban kerja operator, ketertelusuran, dan efisiensi produksi.
Tergantung pada proyeknya, fungsi kontrol dapat mencakup:
Tingkat otomatisasi yang diperlukan harus dipilih berdasarkan proses produksi, bukan hanya menambahkan fungsi sebanyak mungkin.
Salah satu keputusan paling umum ketika merencanakan jalur perlakuan panas adalah apakah akan menggunakan tungku kontinyu atau tungku batch.
Tidak ada jawaban tunggal yang cocok untuk setiap pabrik. Pilihan yang tepat bergantung pada volume produksi, variasi produk, stabilitas proses, dimensi benda kerja, persyaratan otomatisasi, ruang yang tersedia, dan rencana produksi di masa depan.
| Faktor | Tungku Berkelanjutan | Tungku Batch |
|---|---|---|
| Volume Produksi | Lebih cocok untuk produksi volume menengah hingga tinggi | Lebih cocok untuk volume rendah hingga menengah atau produksi batch |
| Variasi Produk | Yang terbaik adalah bila bagian serupa diproses berulang kali | Lebih fleksibel untuk berbagai produk dan resep |
| Otomatisasi | Lebih mudah untuk diintegrasikan ke dalam jalur produksi otomatis | Biasanya memerlukan lebih banyak batch bongkar muat |
| Konsistensi Proses | Sangat cocok untuk pemrosesan berkelanjutan yang berulang | Konsistensi yang baik bila setiap batch dikontrol dengan benar |
| Aliran Produksi | Pergerakan material yang terus menerus | Muat → Proses → Bongkar |
| Ruang Lantai | Seringkali membutuhkan jalur produksi yang lebih panjang | Biasanya lebih kompak tergantung desain tungku |
| Fokus Seleksi Awal | Throughput, kecepatan sabuk, kepadatan pemuatan, integrasi jalur | Ukuran ruang, berat batch, waktu siklus, fleksibilitas |
Misalnya, produsen pengikat yang memproduksi suku cadang serupa dalam jumlah besar setiap hari dapat memperoleh manfaat dari jalur perlakuan panas sabuk jaring berkelanjutan.
Sebaliknya, pabrikan yang memproses berbagai cetakan, perkakas, poros, atau komponen bervolume rendah dapat memperoleh manfaat lebih banyak dari fleksibilitas tungku batch.
Oleh karena itu, keputusan tersebut harus didasarkan pada model produksi dan bukan hanya berasumsi bahwa tungku kontinyu lebih maju dibandingkan tungku batch.
Kapasitas produksi merupakan salah satu masukan terpenting ketika merancang tungku perlakuan panas industri.
Pelanggan pada awalnya mungkin meminta “300 kg/jam” atau “500 kg/jam”, namun jumlah ini saja tidak cukup untuk menentukan dimensi tungku.
Insinyur juga perlu memahami:
Faktor-faktor ini mempengaruhi lebar sabuk, kepadatan pembebanan, panjang zona pemanasan, kecepatan sabuk, jumlah zona suhu, daya pemanas, konsumsi atmosfer, dan kapasitas pendinginan.
Misalkan ada dua pelanggan yang keduanya membutuhkan kapasitas produksi nominal 500 kg/jam.
Pelanggan A memproduksi pengencang kecil yang dapat didistribusikan secara relatif merata pada sabuk jaring. Pelanggan B memproduksi komponen lebih besar yang memerlukan jarak lebih jauh dan siklus termal lebih lama.
Meskipun kedua pelanggan menetapkan persyaratan kg/jam yang sama, dimensi tungku, kecepatan sabuk, panjang zona pemanasan, dan sistem pendingin yang sesuai mungkin sangat berbeda.
Inilah sebabnya mengapa kutipan tungku yang andal harus didasarkan pada informasi benda kerja dan proses aktual, bukan hanya pada kapasitasnya saja.
Biaya tungku perlakuan panas industri dapat bervariasi secara signifikan karena sebagian besar sistem tungku industri dikonfigurasikan sesuai dengan proses dan kebutuhan produksi pelanggan.
Daripada hanya menanyakan “Berapa biaya tungku perlakuan panas?”, pembeli harus terlebih dahulu memahami faktor teknis mana yang memengaruhi penawaran akhir.
Tungku batch kecil, tungku sabuk jaring kontinu, jalur sintering atmosfer terkendali, tungku mematri, jalur karburasi, dan tungku vakum memiliki struktur dan persyaratan sistem yang sangat berbeda.
Dimensi kerja yang lebih besar dan kapasitas produksi yang lebih tinggi umumnya memerlukan lebih banyak daya pemanas, material struktural, insulasi, kapasitas pengangkutan, kapasitas pendinginan, dan peralatan pendukung.
Temperatur pengoperasian yang lebih tinggi mungkin memerlukan elemen pemanas, bahan tahan api, struktur insulasi, komponen tungku, dan strategi pengendalian yang berbeda.
Proses atmosfer terkendali mungkin memerlukan sistem pasokan gas, kontrol aliran, pemantauan atmosfer, sistem penyegelan, sistem pembuangan, dan peralatan keselamatan tambahan.
Pendinginan oli, pendinginan air, pendinginan terkontrol, pendinginan cepat, atau sistem pendinginan khusus lainnya dapat secara signifikan mempengaruhi konfigurasi jalur tungku secara keseluruhan.
Sistem PLC, kontrol HMI, manajemen resep, perekaman data, bongkar muat otomatis, pemantauan jarak jauh, dan integrasi lini produksi juga dapat memengaruhi biaya peralatan.
Oleh karena itu, membandingkan harga tungku hanya berdasarkan harga dapat menyesatkan. Pembeli harus membandingkan cakupan teknis lengkap, bahan tungku, kemampuan proses, otomatisasi, sistem atmosfer, sistem pendingin, aksesori yang disertakan, persyaratan pemasangan, dan dukungan purna jual.
Untuk merekomendasikan konfigurasi tungku yang sesuai dan menyiapkan penawaran harga yang akurat, pemasok tungku memerlukan lebih banyak informasi daripada suhu maksimum yang diperlukan.
Memberikan informasi benda kerja dan proses yang terperinci di awal proyek dapat mengurangi komunikasi yang tidak perlu dan membantu para insinyur mengevaluasi ukuran tungku, sistem pemanas, atmosfer, metode pendinginan, kapasitas produksi, dan persyaratan otomatisasi dengan lebih akurat.
Harap berikan:
Silakan tentukan proses yang diperlukan, seperti anil, pengerasan, temper, karburasi, sintering, mematri, atau perlakuan panas larutan.
Jika Anda sudah memiliki proses perlakuan panas, memberikan kurva suhu atau parameter proses dapat membantu teknisi memahami kebutuhan Anda dengan lebih akurat.
Harap sediakan kapasitas produksi yang dibutuhkan dalam kg/jam, potongan/jam, ton/hari, atau batch/hari.
Jika memungkinkan, berikan juga perkiraan jam kerja per hari dan hari produksi per tahun.
Tergantung pada aplikasinya, informasi berguna mungkin mencakup:
Jika diketahui, tentukan atmosfer pelindung atau atmosfer proses yang diperlukan. Jika Anda tidak yakin, berikan persyaratan material dan proses sehingga sistem atmosfer yang sesuai dapat dievaluasi.
Informasi pabrik yang berguna meliputi:
Merupakan hal yang normal bagi pembeli—terutama ketika merencanakan jalur perlakuan panas baru—tidak semua parameter teknis dikonfirmasi di awal.
Mulailah dengan informasi yang sudah Anda miliki: benda kerja, material, proses saat ini, target kapasitas produksi, dan kualitas hasil yang ingin Anda capai.
Konfigurasi tungku yang tersisa kemudian dapat dievaluasi langkah demi langkah sesuai dengan kebutuhan produksi sebenarnya.
Setiap proyek perlakuan panas dimulai dengan benda kerja, material, proses dan kapasitas produksi yang dibutuhkan.
Jika Anda merencanakan jalur perlakuan panas baru, meningkatkan kapasitas produksi, mengganti tungku yang ada, atau mencoba memecahkan masalah seperti oksidasi, kekerasan yang tidak konsisten, deformasi, kontrol atmosfer yang tidak stabil, atau efisiensi produksi yang rendah, kirimkan persyaratan aplikasi Anda kepada kami.
Rexin dapat mengevaluasi benda kerja, proses perlakuan panas, kapasitas produksi, atmosfer tungku, persyaratan pendinginan, dan kondisi pabrik untuk membantu menentukan konfigurasi tungku yang sesuai.
Untuk rekomendasi dan penawaran tungku yang lebih akurat, silakan kirimkan kepada kami:
Punya proyek tungku? Kirimkan gambar benda kerja atau persyaratan produksi Anda kepada kami untuk mendiskusikan solusi perlakuan panas yang tepat.
Jika Anda tertarik dengan salah satu produk kami atau ingin membuat pesanan khusus, silakan jangan ragu untuk menghubungi kami. Kami berharap dapat menjalin hubungan bisnis yang sukses dengan Anda.